
 English
 عربى
 Tiếng Việt
Ручная окрасочная камера — это небольшая и экономичная окрасочная рабочая станция, предназначенная для ручного распыления. Оснащенный эффективной системой фильтрации и вытяжки лакокрасочного тумана, о...
Подробнее
Компания Yueze предлагает комплексные решения по промышленной обработке поверхностей, соответствующие требованиям профессиональных технологий и высочайшего мастерства.
 Получить запросы
2026-09-25
Контент
В стальном цехе завода по производству автомобильных комплектующих решение о переходе с жидкой краски на порошковую редко возникает из-за одной серьезной неудачи. Обычно он накапливается медленно: вздутие прозрачного покрытия по гарантии, жалоба на избыточное распыление от аудитора OEM, счет за утилизацию растворителя, который продолжает расти. К тому времени, когда инженер-технолог начинает исследование порошковая покраска для автомобилей , вопрос уже не в том, убрать ли шлейф жидкой краски. Вопрос в том, как построить порошковую линию, на которой будут соблюдаться допуски для тысяч деталей в смену, не превращая техническое обслуживание во вторую работу с полной занятостью.
Начнем с самого фильма. Термореактивный порошок образует От 60 до 100 микрон (от 2,4 до 4,0 мил) отвержденной пленки за один проход, в то время как автомобильные грунтовки и верхние покрытия на основе растворителей обычно достигают толщины всего 25–35 микрон. Более толстая, полностью сшитая пленка поглощает воздействие гравия и удерживает влагу от основания. На правильно подготовленной подвеске эта разница быстро проявляется при испытаниях в солевом тумане: детали с порошковой отделкой часто выдерживают примерно в два раза больше времени воздействия до появления красной ржавчины по сравнению с деталями, окрашенными жидкой краской.
Экономический случай столь же очевиден. В типичной камере распыления жидкости эффективность переноса составляет от 40 до 60 процентов. Порошковые системы с циклонным возвратным механизмом использование материала выше 95 процентов поскольку избыточное распыление возвращается в загрузочный бункер и используется повторно. На линии, где деталь удерживает только 60 граммов на каждые 500 граммов подачи пистолета, такая скорость восстановления экономит сотни килограммов материала покрытия каждый месяц.
Давление регулирующих органов дополняет этот аргумент. Порошок выделяет незначительное количество летучих органических соединений, не образует опасных отходов растворителей, а неутилизированное избыточное распыление обычно можно рассматривать как неопасные твердые отходы. Для заводов, которые пересматривают разрешения на использование воздуха при каждом обновлении цикла, это упрощает соблюдение требований и сокращает затраты на мониторинг.
| Недвижимость | Порошковая покраска | Жидкая краска |
|---|---|---|
| Типичная толщина пленки | 60–100 микрон | 25–35 микрон |
| Использование материала | 95–98% с выздоровлением | 40–60% |
| Содержание ЛОС при применении | Незначительный | 300–600 г/л |
| Покрытие кромок и углублений | Хорошо | Умеренный |
| Переработать путь | Выжигание или химическая полоса | Отшлифовать и перекрасить |
Не каждая деталь входит в состав порошковой линии. Большие, плоские наружные панели класса А, такие как двери, крылья и обшивка крыши, по-прежнему обычно окрашиваются жидкими красками, поскольку порошок, нанесенный на производственной скорости, может оставить легкую текстуру апельсиновой корки на широких поверхностях. Однако длинный список днища, шасси и электрических компонентов аккумулятора действительно лучше подходит для порошковой езды:
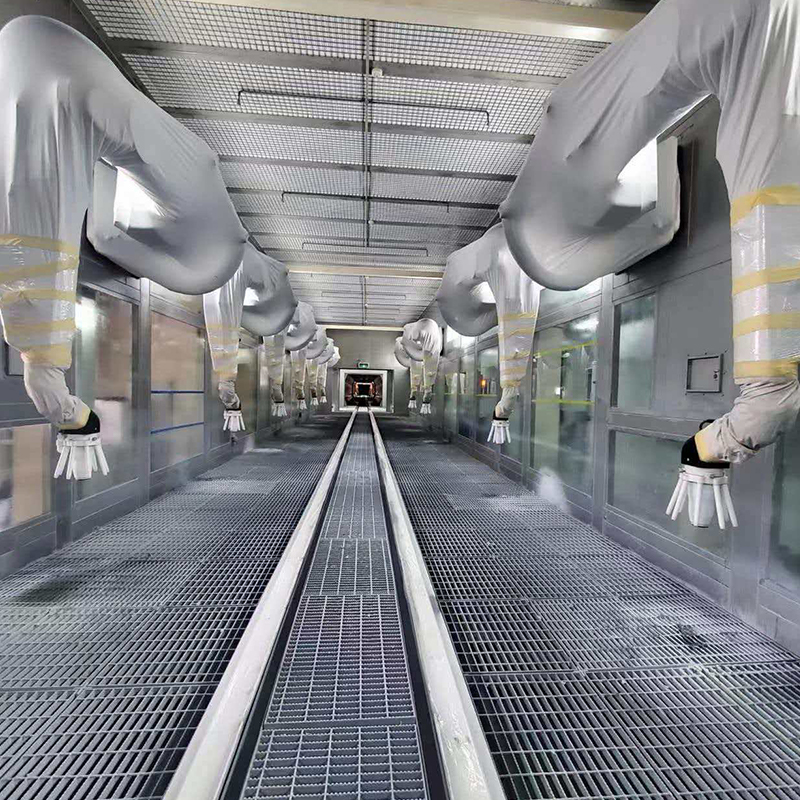 Линия нанесения покрытия распылением на колеса автомобиля Профессиональная линия нанесения распылительного покрытия, специально разработанная для производства и ремонта автомобильных колес, применимая к различным типам автомобильных колес (стальные колеса, диски из алюминиевого сплава и т. д.). Посмотреть продукт →
Производственная порошковая линия – это не прославленная покрасочная камера. Это скоординированная последовательность пяти этапов, которые всегда должны оставаться в равновесии:
Линия работает только тогда, когда эти этапы находятся в равновесии. Если в духовке температурный градиент превышает ±5°C по ширине детали Толстые и тонкие срезы отверждаются с разной скоростью, что приводит к различиям в цвете видимых частей и непостоянной твердости функциональных частей. Если скорость конвейера изменяется, время пребывания в окрасочной камере меняется, и толщина пленки становится неравномерной. Подробное описание того, что находится между промывочным туннелем и станцией охлаждения, на уровне компонентов см. в нашей статье какое оборудование имеет линия по производству покрытий .
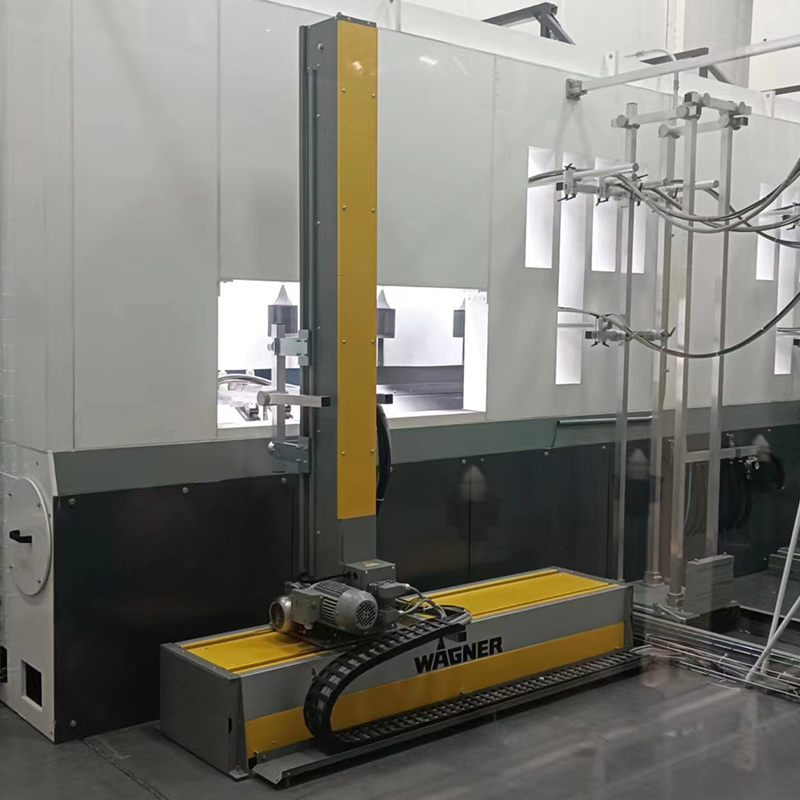 Линия порошкового покрытия Широко используется в металлических заготовках, таких как метизы, автозапчасти, инженерное оборудование, металлическая мебель, художественные крышки люков, коммунальные объекты и прецизионные компоненты... Посмотреть продукт →
Покупка линии порошковой окраски для автомобилей отличается от покупки одной камеры. Вы покупаете обещание производительности: линия должна покрывать Х деталей в час с определенной толщиной пленки, в пределах определенного предела качества и продолжать делать это в течение многих лет. Каждая спецификация должна быть проверена на соответствие этим четырем цифрам.
Многие линейки компонентов электромобилей также сочетают в себе тонкий слой грунтовки для защиты от коррозии и порошковый верхний слой для защиты от истирания. Производители, которым необходимо увидеть, как эти элементы объединяются при производстве автомобилей, могут ознакомиться с нашим решения для производства автомобилей и электромобилей , которые охватывают всю последовательность действий от предварительной обработки до окончательной проверки.
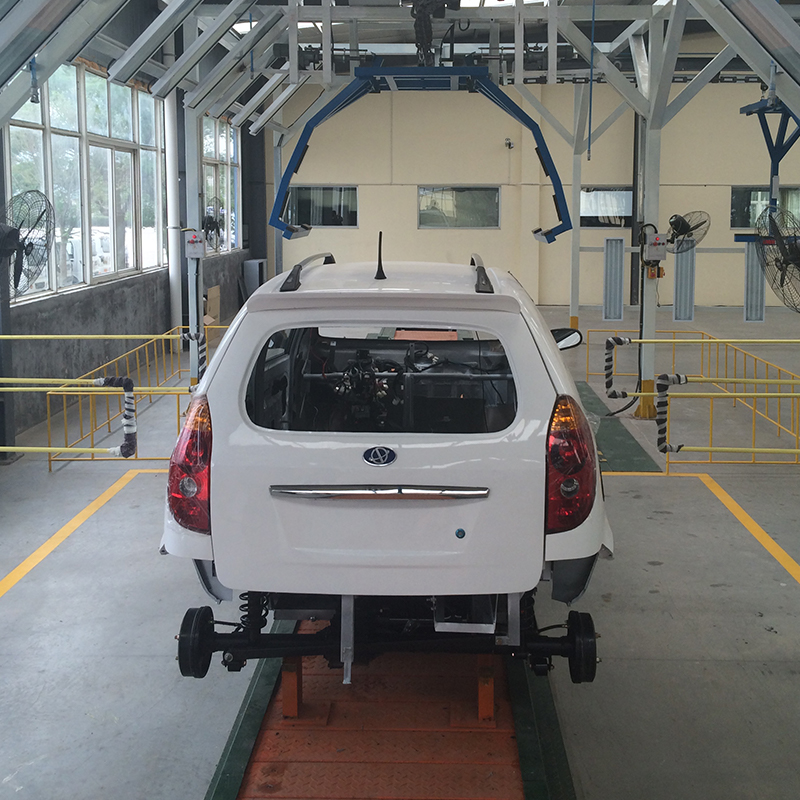 Линия нанесения электрофореза на электромобили Профессиональная линия нанесения электрофореза, специально разработанная для электромобилей (EV), применимая к различным типам электромобилей (легковые электромобили, коммерческие электромобили, новые энергетические логистические... Посмотреть продукт →
Когда линия заработает, качество будет определяться измерениями, а не мнениями. Первое - это постоянство толщины пленки . Используйте магнитный толщиномер (для стали) или вихретоковый датчик (для алюминия) в одних и тех же пяти или шести точках на нескольких деталях за смену и записывайте результаты. Разброс более 15 микрон между высокими и низкими показаниями обычно указывает на скорость пистолета, расстояние или проблемы с воздушным потоком.
Второй излечить полноту . Тест на истирание MEK — протирание отвержденной поверхности метилэтилкетоном — показывает, полностью ли сшит порошок. Большинство автомобильных спецификаций допускают от 25 до 50 двойных протираний без проникновения растворителя на подложку. Тест на твердость карандашом работает в качестве резервной копии: отвержденные термореактивные реактопласты обычно имеют твердость 2H или выше.
Третий покрытие в труднодоступных местах . Осмотрите углубления, края и резьбовые отверстия на наличие пятен оголенного металла, вызванных эффектом клетки Фарадея. Если выемки кажутся тонкими, необходимо увеличить поток воздуха или отрегулировать угол наклона пистолета, чтобы затолкнуть порошок в эти полости.
Алюминиевый корпус двигателя и чугунные кронштейны несут скрытый риск: выделение газа . Когда пористая отливка нагревается в печи отверждения, захваченный воздух и остатки смазки для формы расширяются и прорываются сквозь все еще плавящуюся пленку, оставляя кратерообразные дефекты. Дегазация перед обжигом или использование порошка с высокой текучестью, разработанного для пористых подложек, могут предотвратить большую часть этих браков.

Ручная окрасочная камера — это небольшая и экономичная окрасочная рабочая станция, предназначенная для ручного распыления. Оснащенный эффективной системой фильтрации и вытяжки лакокрасочного тумана, о...
Подробнее
Автоматическая роботизированная окрасочная камера — это интеллектуальная беспилотная система нанесения покрытий. Оснащенный роботизированной системой распыления, циркуляцией воздуха постоянной темпера...
Подробнее
Выдвижная мобильная окрасочно-шлифовальная камера представляет собой гибкую, компактную и многофункциональную рабочую станцию для нанесения покрытий. Благодаря телескопической подвижной конструкции и ...
Подробнее
Линия электрофоретического нанесения покрытий представляет собой полностью автоматическую систему обработки поверхности. Путем электрофоретического осаждения на поверхности металла образуется однородн...
Подробнее
Профессиональная линия по нанесению покрытий, специально разработанная для крупногабаритных отливок и деталей большегрузных автомобилей, применимая к различным крупногабаритным отливкам (инженерное ли...
Подробнее
Профессиональная линия по нанесению покрытий распылением, предназначенная для производства и обслуживания двигателей, применимая к различным типам двигателей (бензиновый двигатель, дизельный двигатель...
Подробнее
Профессиональная линия по нанесению покрытий распылением, специально разработанная для производства и восстановления автомобильных колес, применимая к различным типам автомобильных колес (стальные кол...
Подробнее
Линия автоматизации рольгангов с электроприводом и стабильной выходной мощностью, в основном состоящая из высококачественных стальных роликов, приводного двигателя и интеллектуальной системы управлени...
Подробнее
Общая подвесная конвейерная система с электрическим приводом и стабильной выходной мощностью, в основном состоящая из рельсов, подвесного транспортера, приводного устройства и интеллектуальной системы...
Подробнее
Пылесборник с электрическим приводом и стабильной выходной мощностью, в основном состоящий из пылеулавливающего колпака, фильтрующего элемента, вентилятора, системы управления и устройства для выброса...
Подробнее
Фильтр для распыления краски сухого типа является основным компонентом для распыления краски и в основном изготавливается из высококачественных фильтрующих материалов (стекловолокно, активированный уг...
Подробнее
Картонный уловитель краски— профессиональное оборудование для улавливания и фильтрации тумана краски, в основном изготовленное из высококачественного гофрированного картона, фильтровальной ваты и водо...
ПодробнееСоздайте свою индивидуальную промышленную систему покрытия
Отправьте нам информацию о заготовке, производственных мощностях, процессе нанесения покрытия, планировке цеха и экологических требованиях. Yueze поможет оценить ваш проект и разработать подходящее решение для нанесения покрытия, транспортировки, сушки и обработки окружающей среды.
Главное меню
Продукция
Свяжитесь с нами
Адрес компании:
Китай, провинция Цзянсу, город Яньчэн, уезд Цзяньху, Шанганский промышленный парк, Парк-Авеню, дом 12
Напишите нам прямо сейчас!

Следуйте за нами: