
 English
 عربى
 Tiếng Việt
Выдвижная мобильная окрасочно-шлифовальная камера представляет собой гибкую, компактную и многофункциональную рабочую станцию для нанесения покрытий. Благодаря телескопической подвижной конструкции и ...
Подробнее
Компания Yueze предлагает комплексные решения по промышленной обработке поверхностей, соответствующие требованиям профессиональных технологий и высочайшего мастерства.
 Получить запросы
2026-10-30
Контент
Порошковое покрытие выполняет одну важную задачу: превращает голую металлическую поверхность в деталь, которая долгие годы противостоит коррозии, истиранию, химическим веществам и ударам. В отличие от жидкой краски, в которой пигмент переносится растворителями, при порошковом покрытии используется сухая смесь смолы и пигмента, которая электростатически распыляется на заземленную заготовку, а затем сплавляется в печи для отверждения в непрерывную сшитую пленку.
Эта разница в механизме приводит к измеримой разнице в результатах. Отвержденная порошковая пленка обычно имеет толщину 60–120 микрон, производит почти нулевые выбросы летучих органических соединений и обеспечивает ударопрочность и устойчивость к соляному туману, с которыми большинство жидких красок не могут сравниться при нанесении в один слой. Для производителя практический смысл прост: меньше брака, более длительный срок службы деталей и более низкие затраты на готовую деталь при стабильной работе линии.
Первой задачей порошкового покрытия является защита основания от влаги и кислорода. После отверждения пленка действует как барьер, который предотвращает появление ржавчины на царапинах, порезанных краях и отверстиях для крепежа. С предварительной обработкой фосфатом цинка или цирконием стальные детали с порошковым покрытием обычно проходят от 500 до более 1000 часов испытаний в нейтральном солевом тумане, прежде чем коррозия достигнет основного металла.
Вторая задача – механическая прочность. Пленки термореактивного порошка сшиваются во время отверждения, образуя полимерную сетку, которая поглощает удары и устойчива к царапинам. В производственных спецификациях компонентов с покрытием часто указывается стойкость к прямому удару 40–80 дюймов-фунтов и твердость по карандашной шкале от 2H до 4H, поэтому корпуса, рамы и колесные диски с порошковым покрытием выдерживают транспортировку и установку, не проявляя износа.
Третья работа – внешний вид, и здесь толщина работает в вашу пользу. Порошковые покрытия бывают гладкими, текстурированными, металлизированными и матовыми, хорошо сохраняют цвет под воздействием ультрафиолета и обеспечивают более равномерное покрытие на углах и краях, чем тонкие жидкие пленки. Такое сочетание защиты, прочности и качества отделки является причиной того, что порошковое покрытие рекомендуется для деталей, которые должны сохранять функциональность и внешний вид в течение длительного срока службы.
Порошковое покрытие дает ожидаемые результаты только тогда, когда процесс контролируется. Каждая линия, от камеры с ручным управлением до полностью конвейерной системы, проходит одни и те же три этапа:
Автоматизированная линия не меняет этот химический состав; это улучшает консистенцию. Программируемые пистолеты, точные зоны печи и скорость конвейера превращают ручной процесс в повторяемый производственный этап. При больших объемах работ каждая стадия связывается с выделенной линией, поэтому детали переходят от предварительной обработки к охлаждению без промежуточной обработки, что приводит к наибольшему изменению качества.
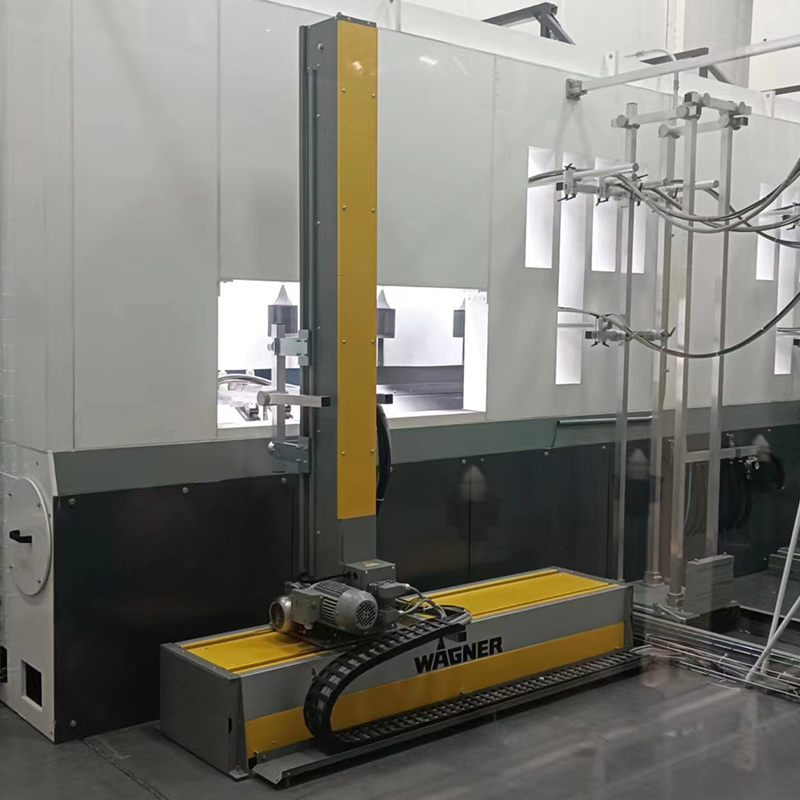 Полная линия порошковой окраски для крупнообъемной чистовой обработки металла Эта автоматизированная система объединяет предварительную обработку, нанесение порошка и отверждение для непрерывного производства. Он подходит для массовой чистовой обработки металлических деталей, обеспечивает повторное использование порошка и снижает затраты на рабочую силу. Актуально при сравнении окраски на основе растворителей с порошковой окраской для обеспечения стабильного качества. Посмотреть продукт →
Если вы оцениваете новую линию отделочной обработки, приведенное ниже сравнение отражает то, что видит большинство магазинов после перехода с окраски распылением на основе растворителей на порошковую окраску. Цифры различаются в зависимости от смолы и предварительной обработки, но картина одинакова.
| Недвижимость | Порошковое покрытие | Жидкая краска |
|---|---|---|
| Толщина пленки на слой | 60-120 микрон | 25-80 микрон, обычно требуется несколько слоев |
| Использование материала | Выше 90% с возвратом | Типичная эффективность передачи 30–60 % |
| Выбросы ЛОС | Около нуля | На основе растворителя: высокий; водный: низкий |
| Устойчивость к ударам и царапинам | Высокий; сшитая пленка | Умеренный; зависит от смолы |
| Краевое покрытие | Даже на углах и дырах | Тонкий по краям; возможно течет и провисает |
| Время смены цвета | Минуты с выделенным восстановлением | Требуется промывка растворителем; медленнее |
Причина, по которой это имеет значение в цехах, — это последовательность. Нанесение порошка меньше зависит от техники маляра, поэтому толщина пленки остается одинаковой на протяжении длительного производственного цикла. Избыточное распыление можно утилизировать и использовать повторно, в результате чего коэффициент использования материала на большинстве линий превышает 90 процентов. А поскольку нет растворителей, которые можно было бы испарять, такие дефекты, как потеки, потеки и выскакивание растворителя, практически исчезают.
Необходимо также понять энергетический компромисс. Порошку требуется печь для отверждения при температуре 180–200°C, поэтому линия потребляет больше энергии, чем система воздушно-сухой жидкости. Заводы, которые уже обжигают детали или которым необходима производительность печи непрерывного действия, обычно обнаруживают, что затраты на электроэнергию более чем компенсируются сокращением доработок и меньшими расходами материалов.
Порошковое покрытие находит свое применение в средах, где окрашенные детали должны выдерживать серьезное воздействие. В производство автомобилей и электромобилей , порошковые покрытия защищают аккумуляторные отсеки, компоненты подвески, кожухи двигателя и колеса от соли, охлаждающей жидкости и каменной крошки. Производители строительной техники наносят порошок на стрелы, рамы и ограждения, которые работают в грязи и дожде. Литейные предприятия используют его для изготовления противовесов и отливок, с которыми жестоко обращаются во время транспортировки и установки. Производители мебели и бытовой техники полагаются на него для обеспечения однородного цвета и устойчивости к царапинам на видимых поверхностях.
Для производственных цехов общей нитью является объем. Порошковая покраска становится экономичной, когда детали непрерывно проходят через линию, поскольку одно и то же оборудование может обрабатывать тысячи одинаковых деталей за смену. Вот почему многие заводы объединяют порошковую камеру с автоматической роботизированной окрасочной камерой, чтобы обеспечить равномерную толщину пленки на изделиях сложной формы, и почему теперь модульные линии создаются специально для колес, кабин грузовиков, корпусов двигателей и небольших компонентов.
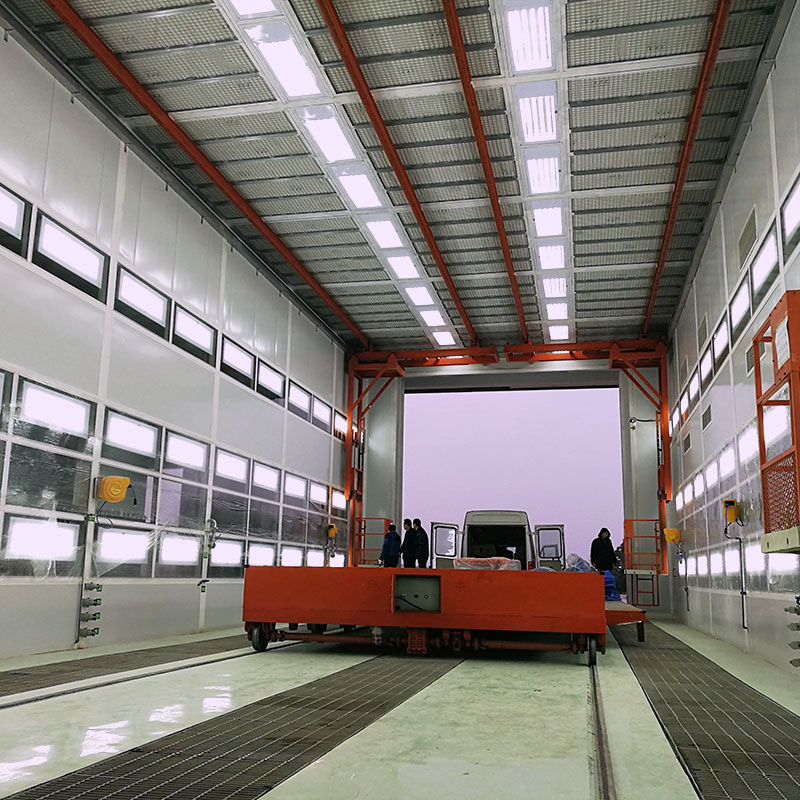 Роботизированная покрасочная камера для автоматического и равномерного нанесения порошка В этом автоматическом стенде используются программируемые роботы для точного нанесения покрытий на сложные детали, обеспечивая высокую повторяемость и эффективность использования порошка. Он поддерживает круглосуточную работу и идеально подходит для крупных заготовок или массового производства, напрямую удовлетворяя необходимость обеспечения постоянной толщины пленки на изделиях сложной геометрии. Посмотреть продукт →
Переход на порошковую окраску – это технологическое решение, а не просто покупка оборудования. Пять факторов оказывают огромное влияние на результаты, которые вы получите.
Ни один из этих факторов не является экзотикой, но их легко недооценить при планировании. Хорошая отправная точка — просмотреть полный перечень оборудования, используемого на линии производства покрытий , затем сопоставьте каждый элемент с целями смешивания деталей и сдвига. Вам также понадобится сушильная камера, размер которой соответствует скорости линии, потому что она закрывает все, что находится ниже по потоку.
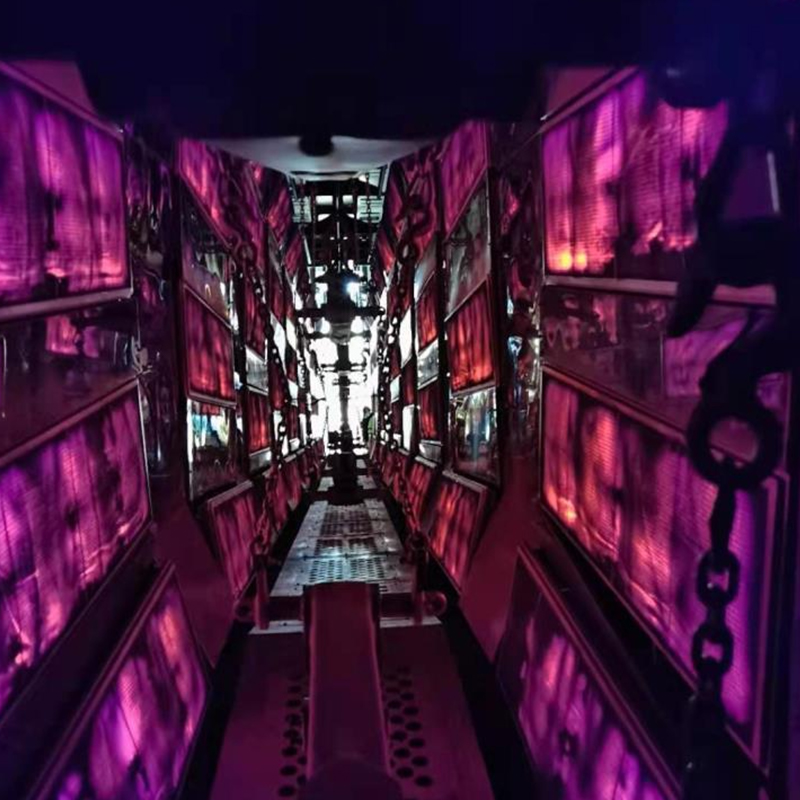 Промышленная сушильная камера для отверждения и обезвоживания деталей с покрытием Эта установка периодического или линейного действия обеспечивает точный контроль температуры и равномерную циркуляцию горячего воздуха для полного отверждения порошковых покрытий. Размер и режим нагрева настраиваются, что делает необходимым соответствие скорости линии и отсутствие узких мест в последующих процессах. Посмотреть продукт →
Самое короткое резюме также является самым полезным: порошковая покраска делает свое дело, когда поверхность чистая, порошок наносится равномерно, а духовка аккуратная. Правильно соблюдайте эти три условия, и покрытие будет защищать деталь гораздо дольше, чем обычная краска.

Выдвижная мобильная окрасочно-шлифовальная камера представляет собой гибкую, компактную и многофункциональную рабочую станцию для нанесения покрытий. Благодаря телескопической подвижной конструкции и ...
Подробнее
Мы поставляем высококачественные дробеструйные машины и машины дробеструйной обработки. Оборудование использует зрелую технологию обработки поверхности, обеспечивающую удаление ржавчины, очистку оксид...
Подробнее
Пиролизная печь и очистная камера представляют собой профессиональное оборудование для обработки поверхностей в целях защиты окружающей среды. В печи пиролиза применяется технология высокотемпературно...
Подробнее
3-осевые платформенные подъемники характеризуются трехмерным движением осей X, Y и Z. Гибкое позиционирование, стабильный подъем и точная работа. Подходит для многоугольной работы и стыковки заготовок...
Подробнее
Линия распыления краски представляет собой полностью автоматизированную систему нанесения покрытий, включающую процессы распыления, сушки, отверждения и транспортировки. Он отличается стабильной работ...
Подробнее
Сушильная камера — это крупномасштабное промышленное сушильно-отверждающее оборудование, в основном используемое для пакетной сушки, обезвоживания и отверждения крупных заготовок, сыпучих материалов и...
Подробнее
Профессиональная линия по нанесению покрытий, предназначенная для производства и восстановления кузовов грузовых автомобилей, применимая к различным типам грузовых автомобилей (тяжелые грузовики, легк...
Подробнее
Профессиональная линия покраски, специально разработанная для изготовления и восстановления кузовов зерновозов, применимая к различным типам зерновозов (зерновоз, зерновоз для перевозки насыпью, зерно...
Подробнее
Профессиональная линия по нанесению покрытий распылением, специально разработанная для производства и восстановления автомобильных колес, применимая к различным типам автомобильных колес (стальные кол...
Подробнее
Напольная автоматическая конвейерная система с электрическим приводом и стабильной выходной мощностью, основные типы которой включают ленточный, роликовый и цепной конвейер. Он спроектирован с напольн...
Подробнее
Общая подвесная конвейерная система с электрическим приводом и стабильной выходной мощностью, в основном состоящая из рельсов, подвесного транспортера, приводного устройства и интеллектуальной системы...
Подробнее
Фильтр для распыления краски сухого типа является основным компонентом для распыления краски и в основном изготавливается из высококачественных фильтрующих материалов (стекловолокно, активированный уг...
ПодробнееСоздайте свою индивидуальную промышленную систему покрытия
Отправьте нам информацию о заготовке, производственных мощностях, процессе нанесения покрытия, планировке цеха и экологических требованиях. Yueze поможет оценить ваш проект и разработать подходящее решение для нанесения покрытия, транспортировки, сушки и обработки окружающей среды.
Главное меню
Продукция
Свяжитесь с нами
Адрес компании:
Китай, провинция Цзянсу, город Яньчэн, уезд Цзяньху, Шанганский промышленный парк, Парк-Авеню, дом 12
Напишите нам прямо сейчас!

Следуйте за нами: