
 English
 عربى
 Tiếng Việt
Опрыскиватель для большегрузных автомобилей — это крупномасштабная профессиональная мастерская по нанесению покрытий, специально разработанная для крупногабаритного и тяжелого оборудования. Благодаря ...
Подробнее
Компания Yueze предлагает комплексные решения по промышленной обработке поверхностей, соответствующие требованиям профессиональных технологий и высочайшего мастерства.
 Получить запросы
2026-09-04
Контент
Проведите рукой по раме ухоженного трактора или уличному электрическому шкафу после многих лет солнца, дождя и дорожной соли: поверхность по-прежнему гладкая, толстая и неповрежденная. Такая долговечность редко достигается за счет жидкой краски. Это происходит при нанесении порошкового покрытия, и краткий ответ на то, как оно работает, таков: мелкоизмельченный сухой порошок получает электростатический заряд, заземленная металлическая часть притягивает заряженные частицы на свою поверхность и по краям, а тепло в печи затем плавит и химически связывает этот порошок в одну сплошную твердую пленку. Растворитель не испаряется, капли не оседают, а толщина достигается за один проход.
В приведенном ниже руководстве рассказывается о химическом составе порошка, физике, благодаря которой он прилипает, о трех стадиях процесса, о сравнении порошка с жидкой краской, а также об оборудовании, которое необходимо всей линии, чтобы надежно выполнять все это, смена за сменой.
Порошковая покраска – это не просто краска с удаленной жидкостью; это формула, созданная для другого метода применения. Перед измельчением в порошок материал представляет собой расплав четырех функциональных групп ингредиентов:
Смесь экструдируется, охлаждается и измельчается до мелких частиц, обычно измеряемых десятками микрометров, поэтому она течет, как мука, но ее можно распылять через пистолет почти как жидкость.
Термореактивные формулы – полиэстер, эпоксидная смола, гибрид эпоксидно-полиэфирной смолы, полиуретан – доминируют в промышленной отделке. Во время обжига смола и отвердитель вступают в реакцию, образуя молекулярную сеть, которую невозможно снова расплавить. Именно эта необратимость придает деталям с порошковым покрытием устойчивость к химическим веществам, нагреву и ударам.
Термопластические порошки – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Независимо от того, управляется ли камера вручную или полностью автоматически, и представляет собой деталь небольшой кронштейн или двухтонную отливку, каждая работа по порошковой окраске проходит через одни и те же три этапа: подготовка поверхности, нанесение заряженного порошка, отверждение пленки.
Порошок прилипает за счет прямого контакта и электростатической силы, поэтому все, что остается на металле — машинное масло, ржавчина, прокатная окалина, влага — становится слабым слоем, захваченным под отделкой. Плохая подготовка редко проявляется на стенде; через несколько месяцев он проявляется в виде шелушения, образования пузырей или коррозии, проникающей под идеально выглядящую пленку.
Подготовка обычно включает в себя щелочное обезжиривание или конверсионную промывку фосфатного типа для удаления масел с помощью абразива или дробеструйную очистку для удаления ржавчины и окалины с отливок и сварных деталей. Для тяжелых отливок и конструкционной стали пескоструйная очистка не является обязательной – от этого зависит вся отделка.
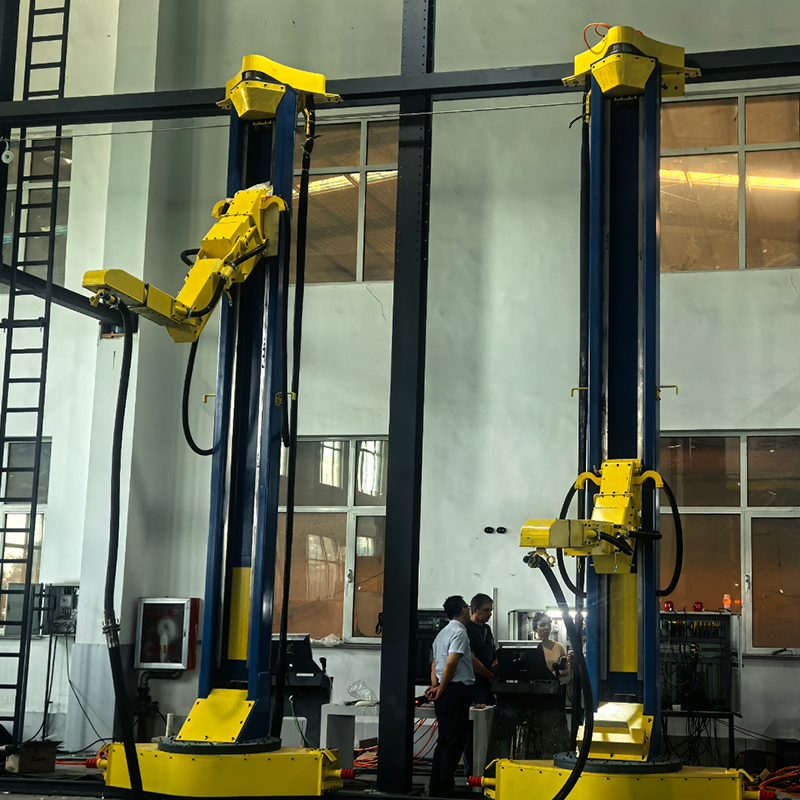 Шлифовальная комната и автоматическая дробеструйная машина для подготовки поверхности Перед распылением порошка тяжелые отливки и конструкционную сталь необходимо подвергнуть пескоструйной очистке, чтобы удалить ржавчину, окалину и старые покрытия, чтобы отделочное покрытие могло приклеиться. Это оборудование обеспечивает закрытую автоматизированную струйную очистку с удалением пыли, что делает его ключевым этапом предварительной обработки, который стоит рассмотреть. Посмотреть продукт →
Внутри камеры порошок забирается из бункера псевдоожижения — контейнера, в котором порошок удерживается во взвешенном состоянии в мягко пузырьковом воздухе, поэтому он движется по шлангам, как жидкость, — и подается в распылитель. В наиболее распространенной схеме зарядки коронным разрядом высоковольтный электрод на кончике пистолета обычно работает при десятки киловольт , ионизирует окружающий воздух и передает отрицательный заряд частицам, когда они покидают пистолет. Заземленная часть притягивает заряженное облако к себе, и частицы удерживают этот заряд достаточно долго, чтобы оставаться прикрепленными при обращении с ним и транспортировке в печь.
Два эффекта делают этот метод чрезвычайно эффективным. Обертывание означает, что заряженные частицы следуют за электрическим полем по краям, бокам и даже задней части детали. Самоограничивающаяся сборка означает, что по мере роста заряженного слоя он начинает отталкивать поступающий порошок, сохраняя толщину пленки достаточно равномерной – обычно около От 50 до 100 микрометров (от 2 до 4 мил) за один проход жидкой краске для сборки потребуется несколько слоев, чтобы они соответствовали друг другу.
Два варианта имеют значение в производстве. Трибопистолеты заряжают порошок трением, а не высоким напряжением, и достигают глубоких выемок, где борются поля коронного разряда, в то время как погружение в псевдоожиженный слой создает очень толстые функциональные покрытия на таких деталях, как корпуса клапанов.
Применение только наносит порошок на деталь; духовка делает это покрытие. Большинство термореактивных порошков отверждаются, когда металл достигает примерно От 160 до 200 °C (около 320–390 °F) и поддерживает эту температуру в течение от 10 до 20 минут , точные значения указаны в паспорте производителя порошка. По мере нагрева детали последовательно происходят три вещи:
Контроль отверждения необходимо измерять на металле, а не только на воздухе печи. Недоотвержденная пленка становится меловой, тусклой и не проходит химические испытания; перепеченный желтеет и становится ломким. Для термочувствительных оснований, таких как древесноволокнистая плита средней плотности, низкотемпературные порошки, отверждаемые УФ-излучением, мягко плавятся и затвердевают в течение нескольких секунд под воздействием ультрафиолетовых ламп.
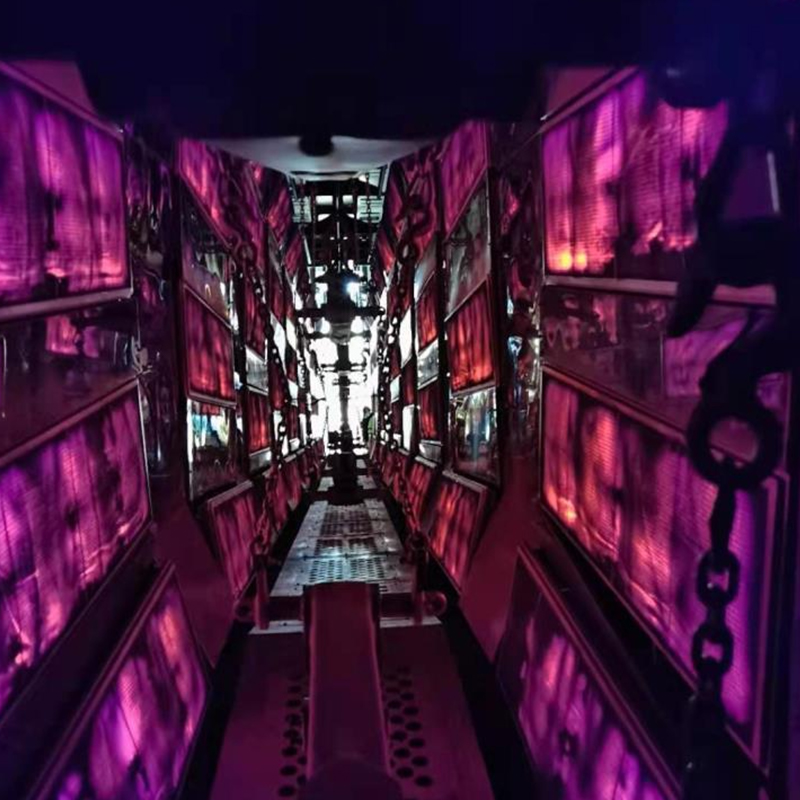 Промышленная сушильная камера для отверждения и обезвоживания порошков Качество отверждения определяет, будет ли пленка порошкового покрытия прочной или меловой и хрупкой. Эта сушильная камера обеспечивает равномерную циркуляцию горячего воздуха, точный постоянный контроль температуры и настраиваемые режимы нагрева, помогая покупателям добиться стабильного, полностью затвердевшего покрытия. Посмотреть продукт →
Весь процесс основан на одном физическом правиле: противоположные заряды притягиваются . На практике две детали решают, будет ли отделка однородной.
Деталь должна быть надежно заземлена с помощью чистых крючков и подвесок. Остатки пригоревшего порошка изолируют крючок, ослабляют притяжение и образуют тонкие, неоднородные пленки вместе с излишним распылением – вот почему дисциплинированные магазины сжигают или заменяют крючки по фиксированному графику.
Глубокие углы, каналы и углубления защищают себя от электрического поля, поэтому заряженный порошок стремится избегать именно тех областей, которые нуждаются в наибольшей защите. Конструкторы линии отвечают тщательным размещением пистолетов, автоматическими пистолетами с возвратно-поступательным движением, пониженным напряжением вблизи выемок или трибопистолетами со сложной геометрией.
Порошковая и жидкая краска могут хорошо выглядеть с первого дня; различия проявляются в стоимости, соответствии требованиям и долговечности:
| Аспект | Порошковое покрытие | Жидкая краска |
|---|---|---|
| Перевозчик | Сухой порошок, без растворителей | На основе растворителя или воды |
| Выбросы ЛОС | По сути нет | Важно для типов, содержащих растворители. |
| избыточное распыление | Собраны и повторно использованы с помощью системы восстановления. | Потерян; нужен фильтрованный выхлоп |
| Пленка по применению | Толщина за один проход, обычно 50–100 мкм. | Тонкий; несколько слоев для одинакового телосложения |
| Закалка | Отверждение в печи, химическое сшивание | Сушка на воздухе или обжиг, испарение растворителя |
| Лучше всего подходит для | Проводящие детали, выдерживающие температуру запекания | Широкий ассортимент, включая термочувствительные изделия. |
Для завода, взвешивающего соответствие требованиям по ЛОС, расходам материалов и пропускной способности, эти строки обычно решают аргумент в пользу порошка.
По объему производства порошковая окраска представляет собой не одну машину, а сбалансированную цепочку оборудования, движущегося со скоростью конвейера. Полная промышленная линия обычно включает в себя:
Каждый этап ограничивает остальные: время пребывания в печи зависит от скорости конвейера, поток воздуха в камере зависит от конструкции рекуперации, а расположение крюков на конвейере влияет как на заземление, так и на однородность пленки. Поэтому опытные покупатели начинают с детали, производительности и спецификации отделки, а затем возвращаются к оборудованию. Подробную информацию о станциях см. какое оборудование на самом деле включает в себя линия по производству покрытий .
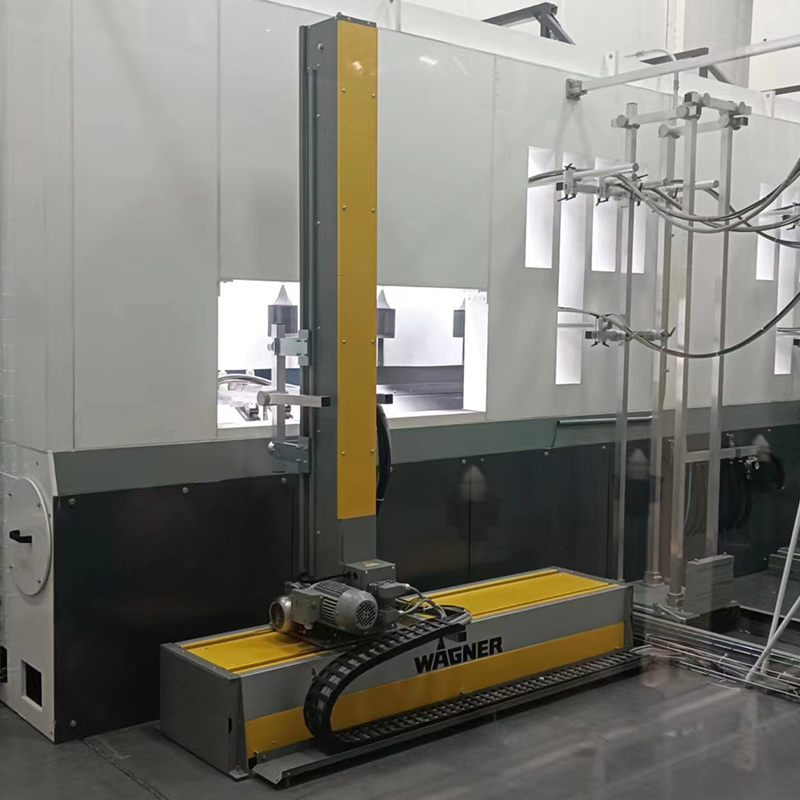 Порошковое покрытие Line for Metal Workpiece Finishing Поскольку время работы печи, воздушный поток в камере и конструкция конвейера взаимосвязаны, многие покупатели предпочитают полностью интегрированное решение. Эта автоматизированная линия порошкового покрытия обеспечивает нанесение и отверждение с высокой степенью переработки порошка, нулевым выбросом летучих органических соединений и полными возможностями индивидуальной настройки. Посмотреть продукт →
Любая электропроводящая деталь, выдерживающая температуру отверждения, является кандидатом, и на реальных заводах список длинный:
Особого внимания заслуживают пористые отливки: захваченные воздух и влага приводят к образованию точечных отверстий, если детали не подвергаются предварительному обжигу или порошок не содержит дегазирующих добавок, а их вес требует надежного подвешивания и транспортировки. Наш решения для литейного производства и покрытия противовесов покажите, как пескоструйная обработка, навешивание, распыление и отверждение разработаны именно для таких тяжелых заготовок.
Большинство дефектов отделки возникают по одной конкретной, устранимой причине:
Порошковое покрытие работает, потому что оно сочетает в себе простой физический принцип с контролируемой химической реакцией под воздействием тепла. Подготовка, зарядка и лечение должны быть правильными, потому что ни один этап не может компенсировать другой. Поддержание этого баланса стабильно, смена за сменой, — вот для чего предназначена специально созданная линия порошковой окраски — и именно поэтому фабрики, которые рассматривают линию как единую систему, а не набор машин, являются теми, к чьей отделке клиенты постоянно возвращаются.

Опрыскиватель для большегрузных автомобилей — это крупномасштабная профессиональная мастерская по нанесению покрытий, специально разработанная для крупногабаритного и тяжелого оборудования. Благодаря ...
Подробнее
Выдвижная мобильная окрасочно-шлифовальная камера представляет собой гибкую, компактную и многофункциональную рабочую станцию для нанесения покрытий. Благодаря телескопической подвижной конструкции и ...
Подробнее
Выдвижная мобильная окрасочно-шлифовальная камера представляет собой гибкую, компактную и многофункциональную рабочую станцию для нанесения покрытий. Благодаря телескопической подвижной конструкции и ...
Подробнее
Широко используется в металлических изделиях, таких как скобяные изделия, автозапчасти, инженерное оборудование, металлическая мебель, крышки люков в художественных зданиях, муниципальные сооружения и...
Подробнее
Пиролизная печь и очистная камера представляют собой профессиональное оборудование для обработки поверхностей в целях защиты окружающей среды. В печи пиролиза применяется технология высокотемпературно...
Подробнее
Линия электрофоретического нанесения покрытий представляет собой полностью автоматическую систему обработки поверхности. Путем электрофоретического осаждения на поверхности металла образуется однородн...
Подробнее
Профессиональная линия по нанесению покрытий, специально разработанная для крупногабаритных отливок и деталей большегрузных автомобилей, применимая к различным крупногабаритным отливкам (инженерное ли...
Подробнее
Профессиональная линия электрофореза, специально разработанная для производства и ремонта кабин грузовых автомобилей, применимая к различным типам кабин грузовых автомобилей (кабина большегрузного авт...
Подробнее
Профессиональная линия покраски, специально разработанная для изготовления и восстановления кузовов зерновозов, применимая к различным типам зерновозов (зерновоз, зерновоз для перевозки насыпью, зерно...
Подробнее
Профессиональная линия по нанесению покрытий распылением, специально разработанная для производства и восстановления автомобильных колес, применимая к различным типам автомобильных колес (стальные кол...
Подробнее
Профессиональная линия по нанесению покрытий распылением, специально разработанная для корпусов двигателей, применимая к различным типам корпусов двигателей (корпуса двигателей электромобилей, промышл...
Подробнее
Оборудование для очистки отходящих газов с электрическим приводом и стабильной выходной мощностью, в основном состоящее из газосборного колпака, фильтра очистки, вентилятора, системы управления и устр...
ПодробнееСоздайте свою индивидуальную промышленную систему покрытия
Отправьте нам информацию о заготовке, производственных мощностях, процессе нанесения покрытия, планировке цеха и экологических требованиях. Yueze поможет оценить ваш проект и разработать подходящее решение для нанесения покрытия, транспортировки, сушки и обработки окружающей среды.
Главное меню
Продукция
Свяжитесь с нами
Адрес компании:
Китай, провинция Цзянсу, город Яньчэн, уезд Цзяньху, Шанганский промышленный парк, Парк-Авеню, дом 12
Напишите нам прямо сейчас!

Следуйте за нами: